
Bir krom tezgah imalatı teklifini değerlendirirken yalnızca tezgahın genel görünümüne veya ölçüsüne bakmak yeterli değildir. Tabla kenarının nasıl kapatıldığı, duvar tarafındaki sırtlığın nasıl çözüldüğü, iç köşelerin temizlik için erişilebilir olup…
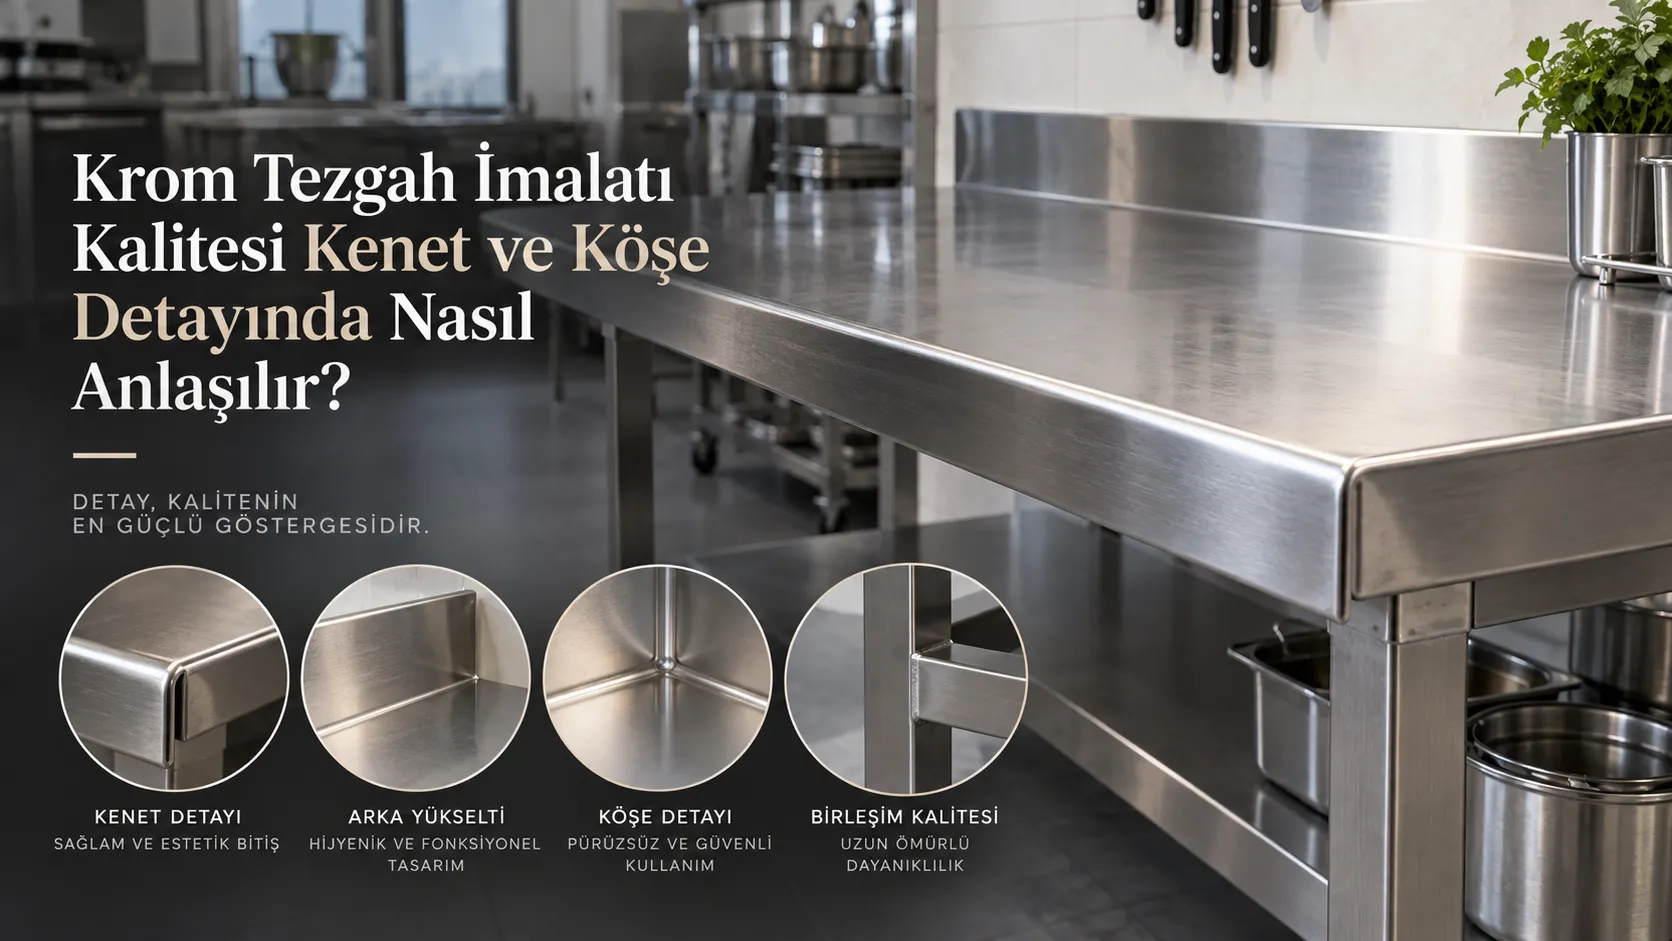
Bir krom tezgah imalatı teklifini değerlendirirken yalnızca tezgahın genel görünümüne veya ölçüsüne bakmak yeterli değildir. Tabla kenarının nasıl kapatıldığı, duvar tarafındaki sırtlığın nasıl çözüldüğü, iç köşelerin temizlik için erişilebilir olup olmadığı ve uzun hatlardaki birleşimin hangi yöntemle yapıldığı imalat detayını daha görünür hale getirir.
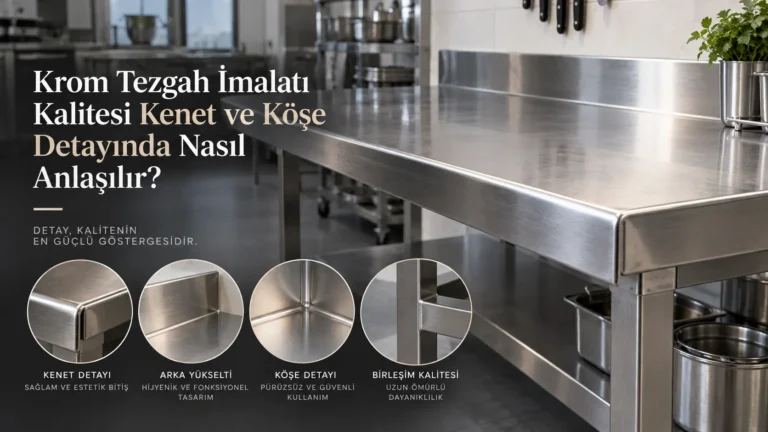
Özellikle endüstriyel mutfakta kullanılan paslanmaz çalışma tezgahlarında küçük görünen bu ayrıntılar günlük kullanımla doğrudan ilişkilidir. Kenet keskin sac kenarını ortadan kaldırırken suyun tabla üzerinden gövdenin içine değil dışarı damlamasına yardımcı olur. Sırtlık duvar ile tezgah arasında kir ve nem tutabilecek ince aralığı azaltır. Yarıçaplı iç köşe ise bez veya fırçanın birleşim bölgesine ulaşmasını kolaylaştırır. Bu nedenle teklif karşılaştırırken yalnızca “paslanmaz tezgah” ifadesini görmek yerine bu dört detayın nasıl çözüleceğini sormak gerekir.
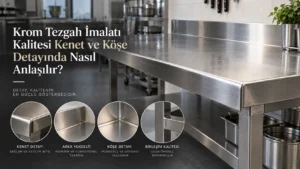
Kenet, tabla sacının kenarda aşağı doğru kıvrılarak kapatılmasıdır. İşlevi yalnızca görsel bir bitiş oluşturmak değildir. Açık ve keskin bir sac kenarı yerine kapatılmış bir kenar elde edilir. Aynı zamanda tabla üzerinde oluşan suyun gövdenin içine yönelmesi yerine dışarı damlamasını sağlayan bir bitiş oluşturur.
Numune incelerken ön kenarın yalnızca parlak ve düzgün görünmesine odaklanmak yerine kenetin gerçekten nasıl bittiğine bakılabilir. Keskin sac kenarının açıkta kalıp kalmadığı, kıvrımın devamlılığı ve tabla boyunca aynı bitişin korunup korunmadığı pratik kontrol noktalarıdır. Büfe ve servis tarafında kullanılan tezgahlarda müşteri cephesine bakan kenar daha görünür olduğu için bu detay hem kullanım hem de bitiş açısından daha belirgin hale gelir.
Sırtlık, tezgahın duvara dayanan arka kenarındaki yükseltilmiş bölümdür. Duvar ile tabla arasındaki ince boşluk zaman içinde kir ve nem tutabilecek bir hat oluşturabilir. Sırtlık bu geçişi tezgahın kendi formu içinde çözmeye yardımcı olur. Bu nedenle tezgah duvara yaslanacaksa teklif aşamasında sırtlık istenip istenmediği ve hangi kenarlarda bulunacağı açıkça belirtilmelidir.
Sırtlığın yalnızca var olması da tek başına yeterli bir değerlendirme değildir. Tabla ile sırtlık birleşiminin köşeli mi yoksa yarıçaplı mı bırakıldığı temizlik erişimini değiştirir. Keskin bir iç köşeye bez veya fırça ile ulaşmak daha zorken yarıçaplı geçiş temizlik ekipmanının köşeyi takip etmesini kolaylaştırır. Bu ayrıntı özellikle duvara dayalı uzun çalışma hatlarında sürekli kullanılan birleşim çizgisinin bakımını etkiler.
İç köşeler tezgahın dışarıdan ilk bakışta en az dikkat çeken fakat temizlik sırasında en çok fark edilen bölgelerindendir. Keskin iç köşede iki yüzey dar bir açıyla buluşur. Yarıçaplı geçişte ise birleşim daha yumuşak bir form kazanır ve bez ya da fırça köşeye daha rahat ulaşır.
Aynı yaklaşım yalnızca sırtlıkta değil tekne, kesim ve diğer iç köşe birleşimlerinde de önem taşır. Bu yüzden bir endüstriyel krom tezgah numunesine bakarken sadece tablanın orta yüzeyini incelemek yerine köşe dönüşlerine de bakmak daha anlamlıdır. Temizlikte erişilen yüzey kadar erişilmesi zor birleşimlerin nasıl çözüldüğü de imalat kalitesinin değerlendirilmesinde kullanılabilir.
Uzun bir tezgah hattı her zaman tek parça üretilemeyebilir. Kapı genişliği, koridor dönüşü veya asansör gibi geçiş koşulları hattın modüller halinde hazırlanmasını gerektirebilir. Bu durumda modüllerin birbiriyle nasıl birleşeceği siparişin önemli parçalarından biri olur.
| Birleşim detayı | Kaynaklı taşlanmış ek | Vidalı demonte ek |
|---|---|---|
| Ek çizgisi | Kaynaklanıp taşlanan ve parlatılan ek gözle zor fark edilir | Ek çizgisi görünür kalır |
| Aralık | Birleşimde aralık bırakmayan bir çözüm oluşturur | Birleşim hattının düzenli kontrol edilmesi gerekir |
| Taşınabilirlik | Kesintisiz birleşim oluşturur | Taşınabilirlik sağlar |
| Değerlendirme noktası | Ek çizgisinin az görünmesi ve aralık bırakmaması öne çıkar | Modüler kullanım ve yer değiştirme ihtiyacı öne çıkar |
Burada iki yöntemden birini her koşul için üstün saymak doğru olmaz. Kaynaklı ve taşlanmış birleşim kesintisiz bir yüzey hedeflerken vidalı demonte birleşim taşınabilirlik sağlar. İşletme için doğru karar tezgahın kurulacağı alanın erişimine, hattın uzunluğuna ve ileride yer değiştirme ihtiyacına bağlıdır.
Yıkama ve süzme için kullanılacak bir istasyon ile düz çalışma tezgahının görevi aynı değildir. Evyeli tezgahlarda su ile çalışan bölümün baştan tanımlanması ve teknenin tezgah kurgusunun bir parçası olarak ele alınması gerekir. Düz bir çalışma tezgahına sonradan tekne açılması tabla mukavemetini etkileyebilir ve sifon ile alt rafın çakışması gibi tesisat sorunları doğurabilir.
Bu nedenle krom bulaşık tezgahı talep edilirken de yalnızca dış ölçü verilmemelidir. Su çıkışı, gider konumu, sırtlık ihtiyacı ve gövde düzeni ölçü aşamasında birlikte değerlendirilmelidir. Böylece kenet ve köşe detayı yalnızca estetik bir unsur olarak değil istasyonun kullanım biçimine bağlı bir imalat kararı olarak ele alınır.
İki teklif aynı uzunlukta ve benzer görünümde bir tezgah tarif etse bile detay işçilikleri farklı olabilir. Karşılaştırmayı daha somut hale getirmek için teklif veya teknik görüşme sırasında aşağıdaki başlıkların açıkça yanıtlanması istenebilir:
Bu sorular tezgahın yalnızca boyunu ve derinliğini değil gerçek kurulum koşullarını da tarif eder. Özellikle özel ölçü üretimde duvarların durumu, tesisat noktaları ve köşe dönüşleri netleşmeden sadece dış ölçü üzerinden karar vermek birleşim detaylarını belirsiz bırakabilir.
Numune veya bitmiş bir tezgah görülebiliyorsa inceleme tablanın ortasından değil birleşim noktalarından başlamalıdır. Ön kenarda açık ve keskin bir sac hattı olup olmadığı, kenetin tabla boyunca devam edip etmediği, sırtlık birleşiminin temizliğe erişim sağlayan bir form taşıyıp taşımadığı ve kaynaklı bir ek varsa taşlama sonrasında çizginin ne kadar belirgin kaldığı gözle değerlendirilebilir.
Vidalı demonte birleşimde ise ek çizgisinin varlığı doğal kabul edilir. Buradaki değerlendirme, bu hattın gerektiğinde kontrol edilebilir olması ve demonte yapının gerçekten taşınma ihtiyacına hizmet edip etmediğidir. Uzun bir tezgahın kurulum alanına tek parça giremeyeceği baştan biliniyorsa modüler çözüm sonradan verilen bir taviz değil, ölçü sürecinin parçası olur.
Özer Endüstriyel, İstanbul Zeytinburnu’ndaki kendi fabrikasında paslanmaz tezgah ve farklı endüstriyel mutfak ekipmanları üretiyor ve özel ölçü imalat yapıyor. Bu üretim modelinde ölçü, gövde tipi ve detaylar siparişe göre ele alınabildiği için kenet, sırtlık, köşe dönüşü ve birleşim yöntemi gibi konuların ölçü aşamasında netleştirilmesi önem taşıyor.
Sonuç olarak imalat kalitesini yalnızca parlak yüzeye bakarak anlamaya çalışmak eksik bir yöntemdir. Kenarın nasıl kapatıldığı, suyun hangi yönde uzaklaştığı, duvar hattının nasıl çözüldüğü, iç köşenin temizliğe ne kadar erişim verdiği ve modüllerin hangi yöntemle birleştirildiği daha açıklayıcı işaretlerdir. Teklif alırken bu detayları ayrı ayrı tarif etmek, numune incelerken de aynı noktaları kontrol etmek özel ölçü tezgahın kullanım alanına göre daha bilinçli değerlendirilmesini sağlar.

Yorum Yap